臭氧消毒机在食品加工车间环境灭菌中的应用效果与技术要点
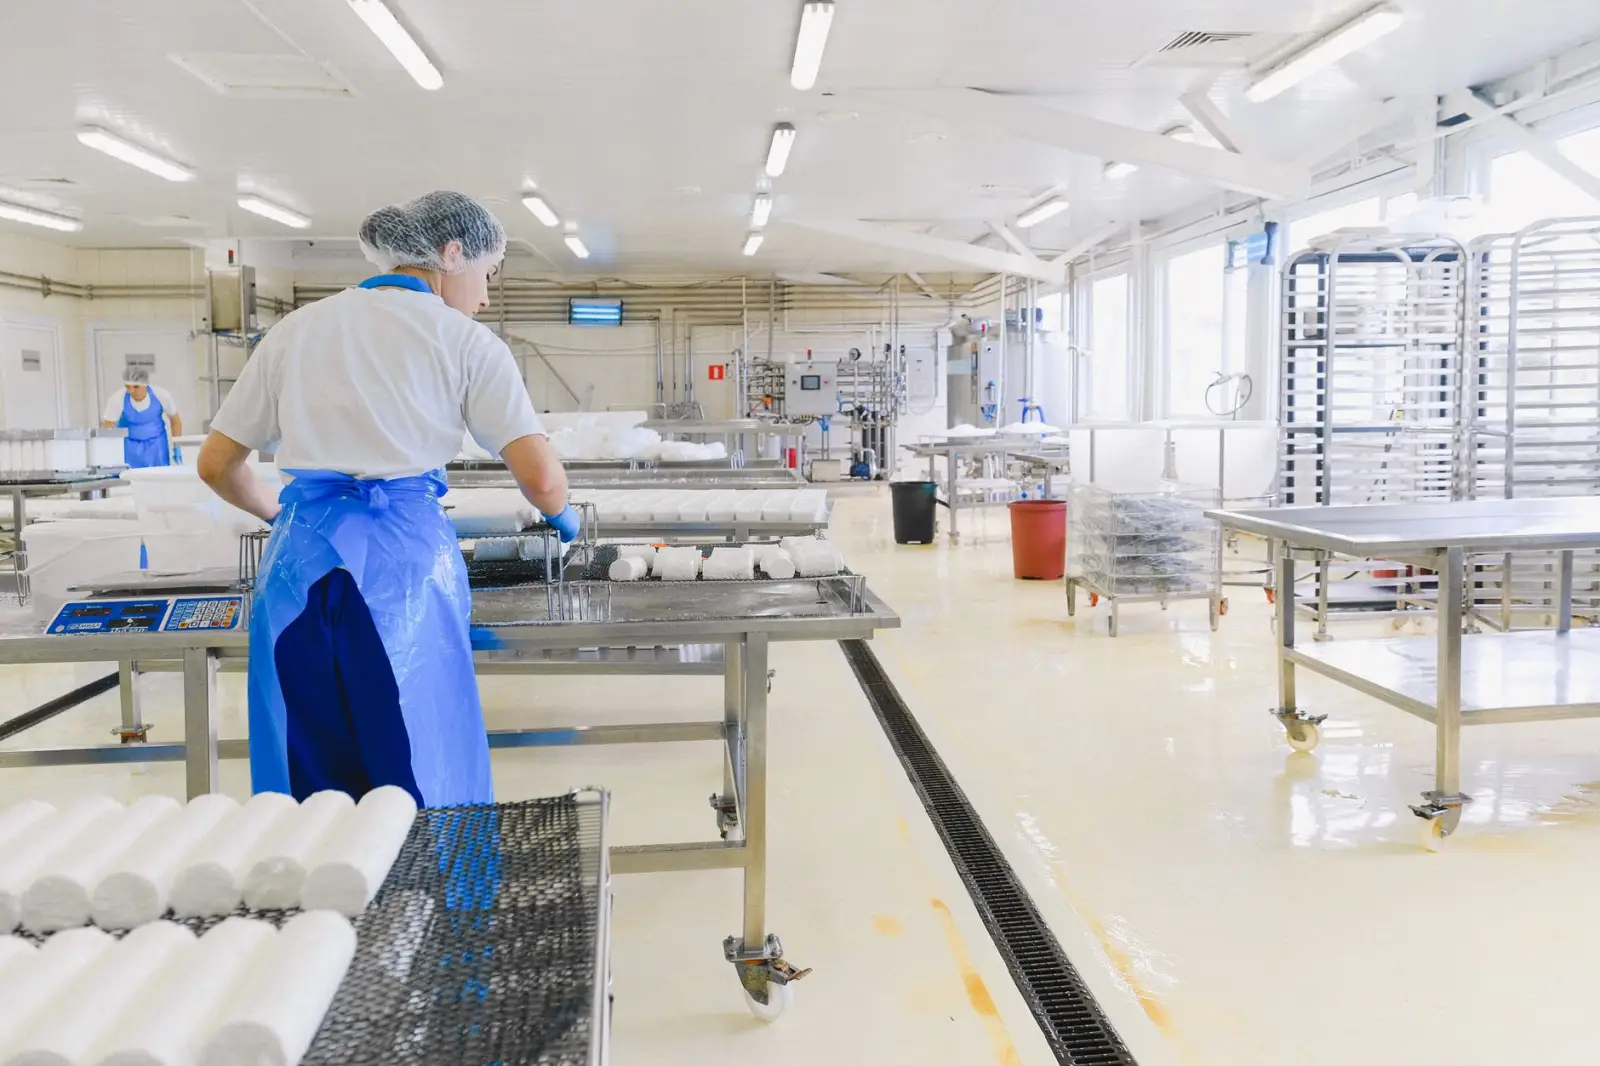
2026-09-27食品加工车间的微生物控制直接关系到产品保质期与食品安全。在众多消毒手段中,臭氧消毒机凭借其强氧化性和无死角扩散能力,正成为越来越多企业的选择。但臭氧并非"万能钥匙",用不好反而会腐蚀设备、影响工人健康。下面从技术原理到落地要点,拆解臭氧消毒的实际应用。
臭氧灭菌的底层逻辑
臭氧的灭菌机制属于生物化学氧化反应。它能穿透细菌细胞壁,破坏细胞膜内的脂蛋白和脂多糖,改变细胞通透性,导致细菌溶解死亡。对霉菌、酵母菌乃至病毒,臭氧同样有效。与紫外线消毒灯相比,臭氧的突出优势在于扩散性——紫外线只能直线传播,存在阴影区,而臭氧气体可均匀充满整个车间,包括设备背面、管道缝隙等死角。
不过,臭氧的杀菌效果受温湿度影响明显。温度低于20℃时,臭氧分解速度减慢,但穿透力下降;相对湿度低于45%时,杀菌效率会打折扣。通常建议车间湿度控制在60%-80%之间,温度保持在20-30℃。
关键工艺参数与操作要点
很多企业买了臭氧消毒机却用不出效果,问题往往出在参数设定上。以下是几个核心控制点:
- 浓度阈值:对一般细菌繁殖体,臭氧浓度需达到0.5-1.5ppm;对霉菌孢子,建议2-4ppm;杀灭芽孢则需更高浓度和更长作用时间。
- 作用时间:通常30-60分钟,具体取决于车间容积、初始菌落数和温湿度。停机后需等待30分钟以上,待臭氧分解至安全浓度(0.1ppm以下)人员方可进入。
- 湿度配合:干燥环境会降低臭氧杀菌效力,必要时可先用消毒喷雾器进行地面增湿,再启动臭氧消毒。
- 设备布局:臭氧发生器应安装在车间高处或通风口附近,利用气体下沉特性实现均匀分布。多台设备时注意避免气流短路。
与其它消毒方式的协同
臭氧并非要取代所有传统手段。在灌装间、冷却间等洁净区,可将臭氧消毒机与紫外线消毒灯组合使用——紫外线负责表面和空气的即时消毒,臭氧则在下班后或夜间进行深度处理。对于工器具表面,消毒液擦拭仍是必要补充。而空气消毒机(如等离子或光催化类型)可在生产时段持续运行,维持动态环境洁净度。
一个真实车间的改造对比
某烘焙食品企业的冷却车间,面积约200㎡,此前仅靠紫外线灯和人工喷洒消毒液维持。夏季霉菌超标率一度达12%。后引入一台5g/h的臭氧消毒机,设定每日凌晨2:00-3:00自动运行,浓度维持在2.5ppm,湿度通过喷雾系统控制在70%左右。连续运行三个月后,空气沉降菌落数从平均18cfu/皿降至4cfu/皿,霉菌超标率降至1.5%以下。值得注意的是,车间内的橡胶密封条和部分裸露铜线出现了轻微氧化,后来通过增加防护套和缩短臭氧作用时间得到缓解。
这个案例说明,臭氧消毒的效果毋庸置疑,但必须根据车间材质和工艺节奏做定制化调整。不锈钢设备耐受性较好,而橡胶、铜、部分塑料件需重点防护。
安全与合规不可忽视
臭氧浓度超过0.2ppm即会对人体呼吸道产生刺激。车间必须安装臭氧浓度报警仪,并与排风系统联动。消毒期间严禁人员进入,作业结束后需充分通风。另外,部分食品品类(如高油脂产品)暴露在臭氧中可能加速氧化酸败,需做好产品防护或错峰消毒。
北京环美领航科技有限公司在食品车间消毒方案设计中,通常会先进行现场微生物采样和气流模拟,再确定臭氧设备型号、布点位置和与紫外线消毒灯、空气消毒机的联动逻辑。只有把参数、材质、安全三者统筹考虑,臭氧消毒机才能真正发挥其环境灭菌的价值。